从方案设计到落地:天津工厂区智能化改造项目实施步骤
工厂区的智能化改造,从来不是简单的设备堆叠。很多企业在规划阶段就陷入误区——把“买几台机器人”等同于“智能化”。真正的改造,是从产线逻辑重构到数据闭环打通的全过程。天津宇晟达智能科技有限公司在服务本地制造业客户时,总结出一套从方案设计到落地交付的完整方法论。
第一步:现场诊断与数据采集,而非“拍脑袋”定方案
任何脱离现场的方案都是空中楼阁。我们的工程师团队会先驻场3-5天,对现有产线的节拍、物料流转路径、设备OEE(综合效率)进行逐项记录。重点不是看设备新旧,而是找出瓶颈工位——往往是那些人工干预最多、等待时间最长的环节。这一步产出的是《现状基线报告》,包含至少20项量化指标,为后续改造提供对比基准。
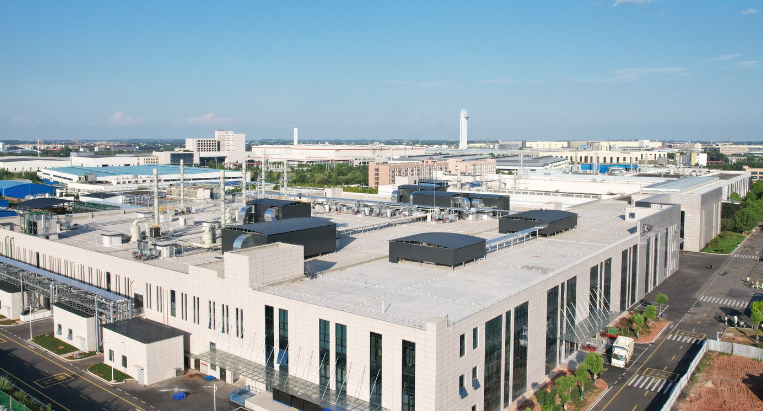
智能设备研发与工控设备组装:硬件层的“定制化”逻辑
诊断完成后,进入核心环节:硬件选型与系统架构设计。这里要强调一个原则——标准品做基础,定制化做增量。对于通用工位,优先采用成熟的工控设备组装方案,降低采购与维护成本;对于特殊工艺(如高温、高粉尘、精密装配),则依托自身的智能设备研发能力,定制专用执行机构与传感器模组。同时,所有硬件必须预留标准通讯接口(Profinet/EtherCAT),为后续物联网终端接入扫清障碍。
实施阶段:分步部署与联调,拒绝“一刀切”停机
最忌讳的做法是周末两天强行切换全线系统,这往往导致生产停摆和调试混乱。我们的标准流程是分区域、分阶段灰度切换:
- 第一周:完成1-2个瓶颈工位的自动化升级,手动模式与自动模式并存,验证节拍是否达标。
- 第二至三周:接入物联网终端,采集设备震动、电流、温度等实时数据,建立边缘计算规则。
- 第四周:打通自动化控制系统与MES/ERP的数据链路,实现工单自动下发与完工反馈。
每个阶段结束都有明确的验收节点,比如“换型时间缩短30%”或“不良品拦截率提升至95%”,达标后方可进入下一阶段。这样既控制了风险,也让一线操作工逐步适应新系统。
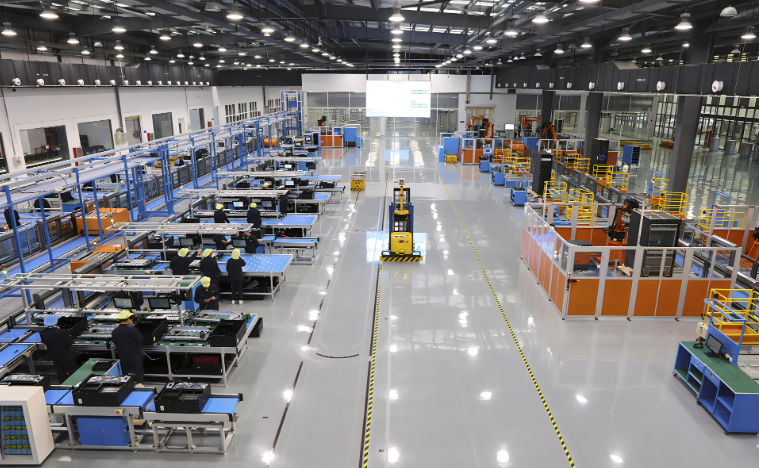
数据对比:用数字证明改造价值
以近期完成的一个汽车零部件装配项目为例,改造前该产线依赖12名操作工进行重复性上下料与目检,节拍为45秒/件,且因疲劳导致漏检率约2.8%。部署定制化上料机构与视觉检测系统后,配合自动化控制系统统一调度,产线缩减至4名巡检人员,节拍降至28秒/件,漏检率归零。更关键的是,通过物联网终端采集的数据,我们发现了气动夹具的微泄漏趋势,提前48小时预警,避免了非计划停机。
落地后的“最后一公里”:人员培训与知识转移
系统稳定运行只是开始。我们坚持在交付后提供为期两周的现场跟产,重点不是教操作工点按钮,而是培养他们的“异常感知能力”——比如从监控屏上的能耗曲线波动判断哪个轴承可能磨损。同时,所有控制逻辑和通讯拓扑图都会整理成可追溯的技术文档,内置到客户的设备管理系统中。这才是智能方案定制的完整闭环:不仅交付一套能跑的产线,更交付一套能持续优化的数字化底座。
工厂智能化没有捷径,但可以有科学路径。从基线诊断到灰度切换,再到数据反哺优化,每一步都需要扎实的硬件功底与系统工程思维。宇晟达的团队始终相信,只有把智能设备研发、自动化控制系统、物联网终端与工控设备组装这四个维度拧成一股绳,才能让改造真正落地见效,而非停留在PPT里。