天津宇晟达物联网终端在生产线数据采集中的应用实践
生产线的数据采集,说起来容易,做起来难。很多工厂上了ERP、MES,但底层数据依然靠人工录入——漏记、错记、延迟,最后报表成了“装饰品”。我们在天津宇晟达的客户现场见过太多这样的案例,问题不在软件,而在**物联网终端**这个“最后一公里”没打通。
为什么传统采集方案总“差一口气”?
早期方案多用PLC+串口服务器,布线复杂、协议封闭,改一条产线要重新拉线调试。更头疼的是,老旧设备(比如10年前的冲床、注塑机)根本没有数字接口,只能靠人工按键。我们做过统计:一条50台设备的装配线,人工录入的准确率平均只有**87%**,而错漏带来的返工成本,一年能吃掉3-5%的毛利。
宇晟达物联网终端的破局思路
我们在**智能设备研发**阶段就明确了一点:终端不能只是“传感器+WiFi模块”的拼凑。宇晟达的DTU-3000系列,采用双核异构架构——一个核跑实时采集(毫秒级响应),另一个核跑协议转换(支持Modbus、Profibus、OPC-UA等**12种工业协议**)。针对老设备,我们设计了“脉冲计数+光电耦合”的扩展接口,不需要改造设备本体,直接夹在信号线上就能读。
部署方式也简化了:终端自带边缘计算能力,能本地完成数据清洗和缓存。即使车间断网,数据也不会丢,网络恢复后自动补传。这对冲压、焊接这类电磁干扰严重的环境尤其重要——我们实测在**60kW电焊机**旁边,丢包率仍能控制在0.3%以下。
实操:从布线到上云,三天搞定
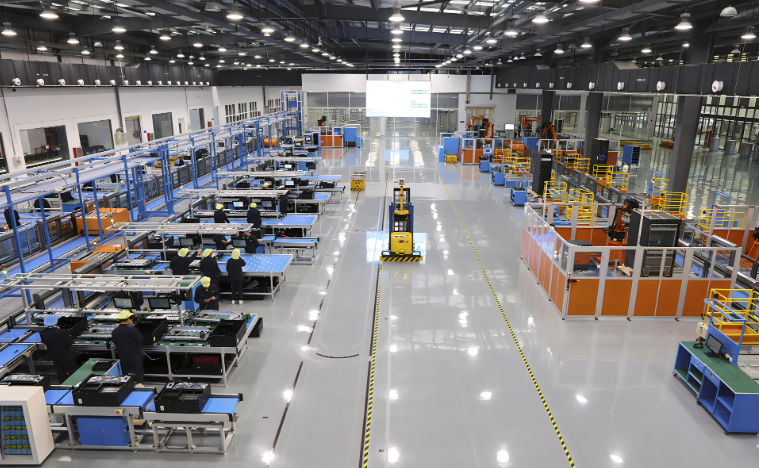
拿天津某汽车零部件厂为例,他们一条缸体加工线有23台设备,混着FANUC机器人和国产数控车床。我们用了**工控设备组装**的模块化方案:
- 每台设备装一个DTU-3000,接线端子采用弹簧压接,不用螺丝刀,20分钟装一台;
- 终端通过4G/5G或工业WiFi回传至本地网关,网关再转发到MES数据库;
- 边缘端预置了“设备OEE计算”“刀具寿命预测”两个轻量算法模型,直接输出可用数据。
整个项目从进场到数据看板亮起来,耗时**2天半**。车间主任说,以前靠班长每小时抄一次表,现在实时看到每台设备的转速、电流、产量,心里踏实多了。
数据对比:人工 vs 物联网终端
我们收集了该厂连续两个月的数据(前一个月人工,后一个月宇晟达终端):
- 数据及时性:人工平均滞后45分钟,终端实时(<1秒);
- 异常报警响应:人工发现设备停机平均耗时18分钟,终端自动弹窗仅需3秒;
- OEE计算准确率:人工估算约78%,终端实测为**91.5%**(差异主要来自非计划停机被漏记);
- 月度产能:在未增加设备的前提下,产量提升了**6.2%**——因为隐性停机被揪出来了。
这套方案的价值,不是取代人工,而是把人的精力从“记录数据”释放到“分析数据”上。我们始终强调**智能方案定制**——不同行业、不同设备、不同网络环境,部署策略完全不同。宇晟达的工程师会到现场勘察,先测信号强度、摸清协议类型,再出具体配置单,避免“万能方案”导致的兼容性问题。
生产线数据采集的坑,我们踩过很多,也填平了很多。如果你也在为MES系统“饿肚子”发愁,不妨先从一个工位、一台设备开始试试。**自动化控制系统**的精度,往往就藏在那些没人愿意管的细节里。